- أكثر من 3000 تصميم متوفر
- 008617749755602
- yoyicassia@hotmail.com
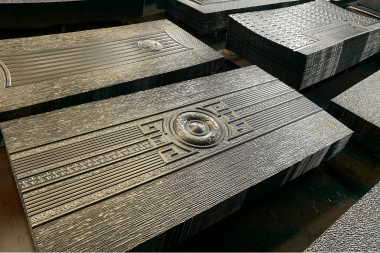
عملية تصنيع ألواح كسوة الأبواب الفولاذية المنقوشة: دليل شامل
ال عملية تصنيع ألواح كسوة الأبواب الفولاذية المنقوشة يُعدّ هذا المنتج العمود الفقري لإنتاج أبواب المداخل الفولاذية الحديثة. فهو يحوّل المواد الخام باب من الفولاذ المدلفن على البارد تُلفّ هذه الألواح لتُشكّل ألواحًا جميلة ومتينة ومقاومة للعوامل الجوية. سواء كنت بحاجة إلى طباعة نقل حبيبات الخشب للأبواب الفولاذية أو نسيج هندسي بسيط، مع فهم هذا عملية نقش لوحة الباب يساعد المصنعين على تحسين الجودة وتقليل الهدر.
في هذا الدليل، نشرح كيفية صنع ألواح الأبواب الفولاذية المنقوشة—من عملية فك اللفائف إلى الطلاء النهائي بالمسحوق—مع تسليط الضوء على المعدات الرئيسية ونقاط فحص الجودة.
ما هي الصفيحة الفولاذية المنقوشة للأبواب؟
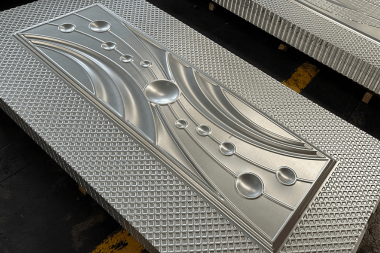
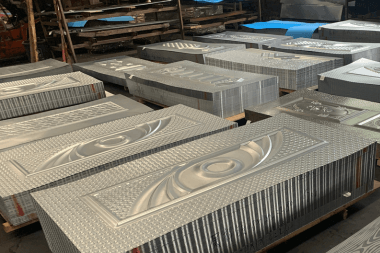
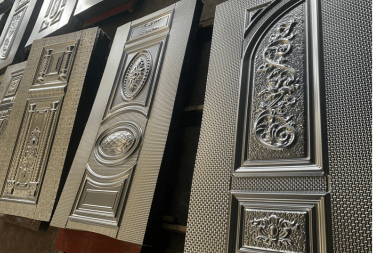
أن صفائح فولاذية منقوشة للأبواب هي عبارة عن لوحة فولاذية مسطحة تم ضغطها بنمط زخرفي (حبيبات الخشب، الجلد، الأخاديد العمودية، إلخ) باستخدام مكبس نقش هيدروليكييُخفي النسيج البارز أو الغائر عيوب السطح الطفيفة، ويزيد من الصلابة، ويُضفي لمسة نهائية جذابة. تُصنع هذه الألواح عادةً من باب من الفولاذ المدلفن على البارد مطلي بالزنك (مجلفن) لمنع الصدأ.
المواد الرئيسية المستخدمة
الفولاذ المدلفن على البارد (SPCC، SGCC) – السماكة: من 0.4 مم إلى 1.5 مم
الفولاذ المجلفن أو المطلي بسبائك الزنك – لمقاومة التآكل
الفولاذ الملون المطلي مسبقًا – اختياري للتشطيب المباشر
عملية التصنيع خطوة بخطوة
1. فك اللفائف والتسوية (تحضير المواد الخام)
ال خط إنتاج هياكل الأبواب الفولاذية تبدأ العملية بلفائف كبيرة من الفولاذ المدلفن على البارد أو المجلفن (بسماكة تتراوح بين 0.4 مم و2.0 مم). يقوم جهاز فك اللفائف بفك اللفائف، ثم تقوم آلة التسوية بتسوية الشريط لإزالة أي انحناء. وهذا يضمن... صفائح فولاذية منقوشة للأبواب يجب أن يكون سمكه موحداً قبل إجراء المزيد من المعالجة.
2. القص حسب الحجم المطلوب
تُقصّ الشرائح المستوية إلى قطع مستطيلة باستخدام مقصات أوتوماتيكية عالية السرعة. وتُحافظ على دقة الأبعاد ضمن نطاق ±0.5 مم. يُعدّ تحديد حجم القطع بدقة أمرًا بالغ الأهمية للخطوات اللاحقة. عملية نقش لوحة الباب.
3. تصميم وتصنيع قالب غلاف الباب
قبل البدء بعملية النقش البارز، قالب نقش بارز (المعروف أيضًا باسم قالب ضغط جلد البابيجب تصميم وتصنيع القالب. القالب أداة متخصصة تُستخدم لإنشاء أنماط أو أشكال أو نقوش على أسطح الأبواب الفولاذية. تُصنع هذه القوالب عادةً من فولاذ 45#، وتتميز بتصاميم محفورة أو منقوشة على سطح القالب لإنشاء نقش بارز أو غائر عند الضغط عليه على مادة الفولاذ.
تتنوع تصاميم القوالب من الأنماط الهندسية البسيطة إلى الزخارف المعقدة، ونقوش الخشب، بالإضافة إلى التصاميم المخصصة حسب رغبة العميل. يبلغ حجم قلب القالب عادةً حوالي 1600×520×31 مم للأبواب الرئيسية و1600×210×31 مم للأبواب الفرعية، بينما يبلغ حجم تصميم النقش عادةً حوالي 1600×520 مم و1600×210 مم على التوالي. غالبًا ما تستخدم هذه المرحلة من التصميم برامج التصميم بمساعدة الحاسوب (CAD) لضمان الدقة والجاذبية البصرية.
4. النقش البارز – جوهر عملية تصنيع غلاف الباب الفولاذي المنقوش
أ. النقش بالضغط الهيدروليكي (طريقة الختم)
يتم وضع قطعة الصلب الخام بين قالب ذكر وقالب أنثى داخل مكبس نقش هيدروليكي (بسعة تتراوح بين 2000 و8000 طن). تُطبّق المكبس ضغطًا عاليًا، مما يُشوّه الفولاذ بشكل دائم لنسخ نمط القالب. هذا هو جوهر كيفية صنع ألواح الأبواب الفولاذية المنقوشة.
عمق النقش يتراوح عادةً من 5 مم إلى 30 مم، اعتمادًا على سمك الصفيحة وتعقيد النمط. بالنسبة للإنتاج بكميات كبيرة، يستخدم المصنعون آلة نقش غلاف الباب الفولاذي مع أنظمة التغذية والإخراج الآلية. هناك طريقة بديلة وهي النقش بالبكرات، لكن الضغط الهيدروليكي يوفر عمقًا وتفاصيل فائقة.
ب- طريقة النقش بالبكرات
كبديلٍ للختم الهيدروليكي، يستخدم بعض المصنّعين آلات النقش بالبكرات، التي تعتمد على بكرات نقش دوّارة لضغط النقوش على صفائح الفولاذ من خلال عملية دحرجة مستمرة. تُعدّ هذه الطريقة أكثر فعالية من حيث التكلفة للإنتاج بكميات كبيرة، وتدعم كلاً من التكوينات أحادية الجانب وثنائية الجانب، ولكنها تقتصر عمومًا على الأنماط الخطية المتكررة، وتوفر عمقًا وتفاصيل أقل مقارنةً بالطرق الهيدروليكية.
5. قصّ الأبعاد النهائية للباب
بعد عملية النقش، تنتقل صفائح الفولاذ المنقوشة إلى قص—قص الألواح إلى الأبعاد الدقيقة المطلوبة لألواح الأبواب. يضمن القص الدقيق أن تكون الحواف مربعة تمامًا، مما يهيئ اللوح للثني والطي لاحقًا.
6. التثقيب – ثقوب للأجهزة
تقوم مكبس التثقيب CNC (25-35 طن) بإنشاء جميع الفتحات اللازمة في ضربة واحدة أو عدة ضربات:
فتحات المقبض والقفل
تجاويف المفصلات
فتحات لثقب الباب وجرس الباب
فتحات القفل الجانبي
يضمن تحديد المواقع باستخدام الحاسوب (CNC) محاذاة كل ثقب بدقة مع قوالب الأجهزة القياسية. هذه الخطوة ضرورية لتجميع نهائي سلس.
7. ثني وتشكيل غلاف الباب
باستخدام مكابس CNC، تُثنى الصفيحة المسطحة المنقوشة على طول الحواف لتشكيل شكل مسطح ضحل (غلاف الباب). ينتج عن ذلك حواف الإرجاع التي ستُطوى لاحقًا فوق المادة الأساسية واللوحة الخلفية. يمنع الثني الدقيق التواء الصفيحة ويضمن تثبيتها بإحكام مع إطار الباب.
8. تقوية اللحام
تُلحم دعامات داخلية صغيرة، ودعامات تقوية للأقفال، ومثبتات للمفصلات باللحام النقطي أو اللحام بالقوس المعدني المحمي بالغاز (MIG) على السطح الداخلي للباب. تُصقل جميع اللحامات جيدًا لتجنب إتلاف المادة الأساسية. تُضيف هذه الخطوة قوة هيكلية للباب النهائي.
9. المعالجة السطحية المسبقة (الفوسفاتة)
قبل الطلاء، يمر الغلاف الفولاذي بحمام كيميائي متعدد المراحل:
إزالة الشحوم – يزيل الزيوت والأوساخ
تخليل – يزيل الصدأ وقشور المطاحن
الفسفتة - يقوم بتطبيق طبقة تحويل من فوسفات الزنك أو الحديد
تعمل طبقة الفوسفات هذه بشكل كبير على تحسين التصاق الطلاء ومقاومته للتآكل، وهو أمر حيوي لضمان عمر طويل. باب فولاذي مطلي بالمسحوق منتجات.
10. الطلاء والطباعة بنقل حبيبات الخشب
للألوان السادة: يتم تطبيق طلاء مسحوق إلكتروستاتيكي (بوليستر أو إيبوكسي-بوليستر)، ثم يتم معالجته في فرن عند درجة حرارة 200 درجة مئوية تقريبًا (392 درجة فهرنهايت). والنتيجة هي طبقة متينة ومقاومة للتقشر. باب فولاذي مطلي بالمسحوق.
بالنسبة للتشطيبات ذات مظهر الخشب: أ طباعة نقل حبيبات الخشب للأبواب الفولاذية تُستخدم هذه العملية. يتم ضغط طبقة رقيقة تحمل نقش الخشب حرارياً على طبقة أساسية مطلية مسبقاً. وهذا يمنح الفولاذ مظهراً واقعياً يشبه خشب البلوط أو الكرز أو الماهوجني مع الحفاظ على جميع مزايا الفولاذ.
11. حشو اللب والتصفيح (للأبواب المعزولة)
إذا كان الباب مصمماً ليكون باب دخول معزولاً، فإن التجويف المجوف بين الطبقتين الأمامية والخلفية يُملأ بما يلي:
رغوة البولي يوريثان – يتم حقنها كسائل، فتتمدد لتملأ كل فراغ
ورق على شكل خلية نحل – للتطبيقات خفيفة الوزن وغير المعزولة
الأمام والخلف غطاء باب من الفولاذ المنقوش ثم يتم ربط الألواح معًا باستخدام آلة تغليف بالضغط الحراري الهيدروليكي. تعمل الحرارة والضغط على إنشاء بنية ساندويتش دائمة وخالية من التشوه.
12. طي الحواف (الخياطة)
تُطوى حواف اللوحتين الأمامية والخلفية ميكانيكيًا فوق بعضها البعض باستخدام آلة طي حواف متخصصة. ينتج عن ذلك وصلة محكمة وسلسة تمنع تسرب الرطوبة وتزيد من صلابة الهيكل. يُعد طي الحواف بشكل صحيح سمة مميزة للجودة العالية. خط إنتاج هياكل الأبواب الفولاذية.
13. التجميع النهائي وتركيب الأجهزة
يتم إدخال شريط مانع لتسرب الهواء (مادة EPDM أو السيليكون) في القناة المحيطة. تُركّب الأقفال والمقابض والمفصلات وفتحات النظر باستخدام الثقوب المثقوبة مسبقًا. يتم اختبار كل باب للتأكد من سهولة تشغيله وإحكام إغلاقه.
مراقبة الجودة في إنتاج كسوة الأبواب
حازم مراقبة الجودة في إنتاج كسوة الأبواب يتم الحفاظ عليها في كل مرحلة:
| منصة | نقطة تفتيش |
|---|---|
| الفولاذ الوارد | السماكة، تجانس الطلاء، عيوب السطح |
| بعد النقش البارز | عمق النقش ووضوح النمط (بدون تمزيق) |
| بعد اللكمة | مواقع الثقوب، ارتفاع النتوءات |
| بعد اللحام | قوة اللحام، إزالة الشرر |
| بعد المعالجة المسبقة | حجم بلورات الفوسفات، والتغطية |
| بعد الطلاء | مستوى اللمعان، والصلابة، والالتصاق المتقاطع |
| التجميع النهائي | وظيفة القفل، ومحاذاة المفصلات، ومانع التسرب المقاوم للعوامل الجوية |
تستخدم الخطوط الحديثة أنظمة الرؤية الآلية للقياس عمق النقش ووضوح النمط في الوقت الفعلي، لضمان استيفاء كل لوحة للمواصفات.
المعدات في خط إنتاج الأبواب الفولاذية الآلي
آلة فك اللفائف وآلة التسوية
ماكينة قطع الليزر CNC
مكبس نقش هيدروليكي (2000 طن - 8000 طن) آلة نقش غلاف الباب الفولاذي
مكبس ثقب دوار CNC
مكبس ثني CNC
لحام موضعي / لحام MIG
نفق الفسفتة متعدد المراحل
كابينة طلاء مسحوق إلكتروستاتيكي وفرن معالجة
طباعة نقل حبيبات الخشب للأبواب الفولاذية آلة
آلة حقن الرغوة
آلة التغليف بالضغط الساخن
آلة طي الحواف
أن تصنيع الأبواب الفولاذية الآلية يمكن للخط إنتاج ما بين 200 إلى 800 باب في كل وردية عمل بأقل قدر من التدخل اليدوي.
الأسئلة الشائعة (FAQ)
1. ما هو أفضل سمك لغلاف باب من الفولاذ المدلفن على البارد؟
يُعدّ الفولاذ عيار 20 (0.9 مم) وعيار 24 (0.6 مم) الأكثر شيوعًا. يوفر الفولاذ الأكثر سمكًا أمانًا أفضل ولكنه يزيد من الوزن.
2. هل يمكن طلاء ألواح الصلب المنقوشة للأبواب بعد تركيبها؟
نعم، ولكن المصنع باب فولاذي مطلي بالمسحوق يتميز بمتانة أكبر بكثير. يتطلب الطلاء الميداني تنظيفًا مناسبًا واستخدام طبقة أساس مانعة للتآكل.
3. ما هي مدة بقاء العفن على سطح الباب؟
يمكن لقالب من الفولاذ المقوى أن ينتج ما بين 100,000 و 500,000 غطاء باب قبل الحاجة إلى التجديد.
4. ما الفرق بين ألواح الأبواب الفولاذية المنقوشة والألواح الفولاذية العادية؟
تتميز الجلود المنقوشة بملمس زخرفي؛ أما الجلود العادية فهي ناعمة وتتطلب تشطيبًا منفصلاً. عملية نقش لوحة الباب يُضفي جمالاً وصلابة في آن واحد.
5. هل يمكنني الحصول على تشطيب بنقشة الخشب على الفولاذ؟
نعم - طباعة نقل حبيبات الخشب للأبواب الفولاذية يُضفي مظهراً واقعياً للخشب لا يتعفن أو يتشقق أو يبهت لونه مثل الخشب الحقيقي.
خاتمة
ال عملية تصنيع ألواح كسوة الأبواب الفولاذية المنقوشة هو مزيج متطور من التشكيل الثقيل، والقطع الدقيق، والطلاء المتقدم، والصرامة مراقبة الجودة في إنتاج كسوة الأبوابمن خلال الفهم كيفية صنع ألواح الأبواب الفولاذية المنقوشةوبذلك يستطيع المصنعون تحسين أدائهم خط إنتاج هياكل الأبواب الفولاذية لإنتاج أبواب دخول جميلة وآمنة وطويلة الأمد.
للشركات التي تتطلع إلى الاستثمار في مشروع جديد مكبس نقش هيدروليكي أو ترقيتهم تصميم قالب باب السيارةإن الشراكة مع موردي الآلات ذوي الخبرة هي المفتاح لتحقيق نتائج متسقة عمق النقش ووضوح النمط بحجم كبير.