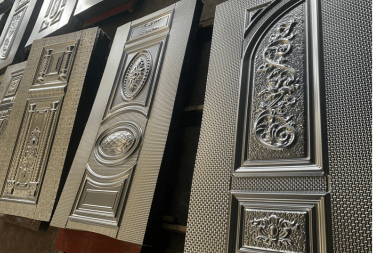
- Más de 3000 patrones disponibles
- 008617749755602
- yoyicassia@hotmail.com
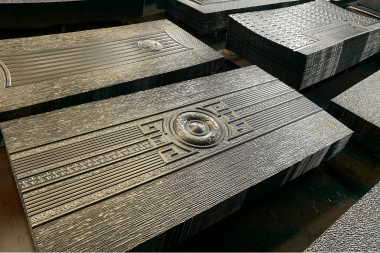
Proceso de fabricación de láminas de acero repujado para puertas: una guía completa
El Proceso de fabricación de láminas de revestimiento de puertas de acero repujado es la columna vertebral de la producción moderna de puertas de entrada de acero. Convierte materia prima Revestimiento de puerta de acero laminado en frío Se enrolla en hermosos, duraderos y resistentes a la intemperie paneles. Ya sea que necesite un Impresión por transferencia con vetas de madera para puertas de acero o una textura geométrica simple, entender esto proceso de grabado en relieve del panel de la puerta Ayuda a los fabricantes a optimizar la calidad y reducir los residuos.
En esta guía, explicamos Cómo se fabrican los revestimientos de puertas de acero repujado—desde el desenrollado hasta el recubrimiento final con pintura en polvo—, destacando los equipos clave y los puntos de control de calidad.
¿Qué es una lámina de acero repujado para puertas?
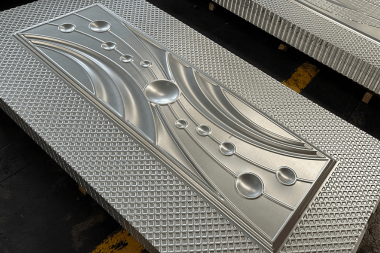
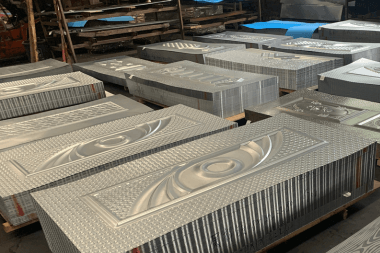
Un chapa de acero repujada para puertas es un panel plano de acero que ha sido prensado con un patrón decorativo (veta de madera, cuero, estrías verticales, etc.) utilizando un prensa de estampado hidráulicaLa textura en relieve o hundida oculta pequeños defectos superficiales, aumenta la rigidez y proporciona un acabado atractivo. Estas láminas suelen estar hechas de Revestimiento de puerta de acero laminado en frío Recubierto de zinc (galvanizado) para evitar la oxidación.
Materiales clave utilizados
Acero laminado en frío (SPCC, SGCC) – Espesor: de 0,4 mm a 1,5 mm
Acero galvanizado o recubierto de aleación de zinc – Para resistencia a la corrosión
Acero prelacado de color – Opcional para acabado directo
Proceso de fabricación paso a paso
1. Desenrollado y nivelación (Preparación de la materia prima)
El Línea de producción de revestimientos para puertas de acero comienza con grandes bobinas de acero laminado en frío o galvanizado (espesor: 0,4 mm–2,0 mm). Un desbobinador desenrolla la bobina y una máquina niveladora aplana la tira para eliminar cualquier curvatura. Esto garantiza que chapa de acero repujada para puertas tiene un espesor uniforme antes de su posterior procesamiento.
2. Cortar al tamaño de la pieza en bruto
La tira nivelada se corta en piezas rectangulares mediante cizallas automáticas de alta velocidad. Las tolerancias dimensionales se mantienen dentro de ±0,5 mm. El dimensionamiento preciso de la pieza es fundamental para el procesamiento posterior. proceso de grabado en relieve del panel de la puerta.
3. Diseño y fabricación de moldes para revestimientos de puertas
Antes de que pueda comenzar el grabado en relieve, molde de repujado (también conocido como un Matriz de presión para piel de puertaDebe diseñarse y fabricarse. El molde es una herramienta especializada que se utiliza para crear patrones, formas o texturas en superficies de puertas de acero. Estos moldes suelen estar hechos de acero 45# y presentan diseños grabados o cincelados en su superficie para crear un patrón en relieve o en bajorrelieve al presionarlos sobre el material de acero.
Los diseños de moldes abarcan desde patrones geométricos simples hasta motivos intrincados, texturas de vetas de madera (https://www.yoyimachinery.com/products/door-embossing-mold/) y diseños personalizados según las preferencias del cliente. El núcleo del molde suele medir alrededor de 1600 × 520 × 31 mm para puertas principales y 1600 × 210 × 31 mm para puertas secundarias, con tamaños de diseño de patrones generalmente de alrededor de 1600 × 520 mm y 1600 × 210 mm respectivamente. Esta fase de diseño a menudo utiliza software CAD para garantizar precisión y atractivo visual.
4. Repujado: Elemento central del proceso de revestimiento de puertas de acero repujado.
A. Estampado por prensa hidráulica (método de estampado)
La pieza en bruto de acero se coloca entre una matriz macho y una matriz hembra dentro de un prensa de estampado hidráulica (Capacidad de 2000 a 8000 toneladas). La prensa aplica alta presión, deformando permanentemente el acero para replicar el patrón del molde. Este es el corazón de Cómo se fabrican los revestimientos de puertas de acero repujado.
Profundidad del relieve Por lo general, varía de 5 mm a 30 mm, dependiendo del grosor de la lámina y la complejidad del patrón. Para la producción en grandes volúmenes, los fabricantes utilizan un Máquina de estampado de chapas de puertas de acero Con sistemas automáticos de alimentación y expulsión. Un método alternativo es el estampado por rodillos, pero el prensado hidráulico ofrece mayor profundidad y detalle.
B. Método de estampado con rodillo
Como alternativa al estampado hidráulico, algunos fabricantes utilizan máquinas de estampado por rodillos, que emplean rodillos giratorios para estampar patrones en láminas de acero mediante un proceso de laminación continua. Este método resulta más económico para la fabricación en grandes volúmenes y admite configuraciones tanto de una como de dos caras, pero generalmente se limita a patrones lineales repetitivos y ofrece menor profundidad y detalle en comparación con los métodos hidráulicos.
5. Corte a las dimensiones finales de la puerta.
Después del repujado, las láminas de acero repujadas proceden a cizallamiento—Cortar las láminas a las dimensiones exactas requeridas para los paneles de las puertas. El corte de precisión garantiza que los bordes queden perfectamente rectos, preparando la lámina para su posterior doblado y plegado.
6. Perforación: Agujeros para los herrajes
Una punzonadora CNC (de 25 a 35 toneladas) crea todas las aberturas necesarias en una o varias pasadas:
Orificios para manija y cerradura
huecos de bisagra
Recortes para mirilla y timbre
Ranuras de bloqueo lateral
El posicionamiento CNC garantiza que cada orificio se alinee con precisión con las plantillas de hardware estándar. Este paso es esencial para un ensamblaje final impecable.
7. Doblado y conformado de la chapa de la puerta
Mediante prensas plegadoras CNC, la lámina plana con relieve se dobla por los bordes para formar una pieza plana poco profunda (el revestimiento de la puerta). Esto crea las pestañas de retorno que posteriormente se doblarán sobre el núcleo y el panel posterior. El doblado preciso evita la deformación y garantiza un ajuste perfecto con el marco de la puerta.
8. Refuerzos de soldadura
Los pequeños soportes internos, los refuerzos de la cerradura y los rigidizadores de las bisagras se sueldan por puntos o mediante soldadura MIG al interior del panel de la puerta. Todas las soldaduras se lijan para evitar interferir con el material del núcleo. Este paso aporta resistencia estructural a la puerta final.
9. Pretratamiento de superficie (fosfatado)
Antes del recubrimiento, la capa de acero pasa por un baño químico de varias etapas:
Desengrasado – elimina aceites y suciedad
Encurtido – Elimina el óxido y la cascarilla de laminación
Fosfatado – Aplica un recubrimiento de conversión de fosfato de zinc o hierro.
Esta capa de fosfato mejora drásticamente la adherencia de la pintura y la resistencia a la corrosión, lo cual es vital para una mayor durabilidad. Revestimiento de puerta de acero con recubrimiento en polvo productos.
10. Recubrimiento e impresión por transferencia con vetas de madera
Para colores sólidos: Se aplica un recubrimiento electrostático en polvo (poliéster o epoxi-poliéster) y luego se cura en un horno a ~200 °C (392 °F). El resultado es un recubrimiento duradero y resistente a las astilladuras. Revestimiento de puerta de acero con recubrimiento en polvo.
Para acabados con vetas de madera: A Impresión por transferencia con vetas de madera para puertas de acero Se utiliza un proceso en el que una película de transferencia con el patrón de madera se aplica mediante calor sobre una capa base previamente recubierta. Esto le da al acero la apariencia realista de roble, cerezo o caoba, conservando al mismo tiempo todas las ventajas del acero.
11. Relleno y laminación del núcleo (para puertas aisladas)
Si la puerta está diseñada como una puerta de entrada aislada, la cavidad hueca entre las láminas frontal y posterior se rellena con:
espuma de poliuretano – inyectado como líquido, se expande para llenar cada vacío
Papel alveolar – para aplicaciones ligeras y sin aislamiento
La parte delantera y trasera revestimiento de puerta de acero repujado Posteriormente, los paneles se unen mediante una máquina laminadora hidráulica de prensado en caliente. El calor y la presión crean una estructura tipo sándwich permanente y sin deformaciones.
12. Plegado de bordes (costura)
Los bordes de los paneles frontal y posterior se pliegan mecánicamente uno sobre otro mediante una máquina especializada de plegado de bordes. Esto produce una unión ajustada y sin costuras que evita la entrada de humedad y añade rigidez estructural. Un plegado de bordes adecuado es un sello distintivo de alta calidad. Línea de producción de revestimientos para puertas de acero.
13. Ensamblaje final e instalación de componentes
Se inserta burlete (EPDM o silicona) en el canal perimetral. Las cerraduras, manijas, bisagras y mirillas se montan utilizando los orificios preperforados. Cada puerta se prueba para verificar su correcto funcionamiento y sellado.
Control de calidad en la producción de revestimientos para puertas
Estricto control de calidad en la producción de revestimientos para puertas se mantiene en cada etapa:
| Escenario | Punto de control de inspección |
|---|---|
| Acero entrante | Espesor, uniformidad del recubrimiento, defectos superficiales |
| Después del grabado en relieve | Profundidad del relieve y claridad del patrón (sin rasgar) |
| Después de golpear | Posiciones de los orificios, altura de la fresa |
| Después de soldar | Resistencia de la soldadura, eliminación de salpicaduras |
| Después del pretratamiento | Tamaño y cobertura de los cristales de fosfato |
| Después del recubrimiento | Nivel de brillo, dureza, adherencia del patrón de rayado cruzado |
| Ensamblaje final | Función de bloqueo, alineación de la bisagra, sellado contra la intemperie |
Las líneas modernas utilizan sistemas de visión automatizados para medir Profundidad del relieve y claridad del patrón en tiempo real, garantizando que cada panel cumpla con las especificaciones.
Equipos en una línea de fabricación automatizada de puertas de acero
Máquina desenrolladora y niveladora
Máquina de corte láser CNC
Prensa de estampado hidráulica (2000T – 8000T) Máquina de estampado de chapas de puertas de acero
Prensa punzonadora de torreta CNC
Prensa plegadora CNC
Soldadora por puntos / Soldadora MIG
Túnel de fosfatado multietapa
Cabina de recubrimiento electrostático en polvo y horno de curado
Impresión por transferencia con vetas de madera para puertas de acero máquina
Máquina de inyección de espuma
laminadora de prensado en caliente
Máquina plegadora de cantos
Un Fabricación automatizada de puertas de acero La línea de producción puede fabricar entre 200 y 800 puertas por turno con una mínima intervención manual.
Preguntas frecuentes (FAQ)
1. ¿Cuál es el mejor espesor para la chapa de acero laminado en frío de una puerta?
Los calibres 20 (0,9 mm) y 24 (0,6 mm) son los más comunes. Un acero más grueso ofrece mayor seguridad, pero aumenta el peso.
2. ¿Se puede pintar la chapa de acero repujado para puertas después de la instalación?
Sí, pero de fábrica Revestimiento de puerta de acero con recubrimiento en polvo es mucho más duradero. La pintura en campo requiere una limpieza adecuada y una imprimación de grabado.
3. ¿Cuánto dura un molde para el panel de una puerta?
Un molde de acero endurecido puede producir entre 100.000 y 500.000 paneles de puerta antes de necesitar una renovación.
4. ¿Cuál es la diferencia entre los revestimientos de puertas de acero repujado y los lisos?
Las pieles repujadas tienen una textura decorativa; las pieles lisas son suaves y requieren un acabado aparte. proceso de grabado en relieve del panel de la puerta Aporta belleza y rigidez a la vez.
5. ¿Puedo conseguir un acabado con textura de madera en el acero?
Sí - Impresión por transferencia con vetas de madera para puertas de acero Crea una apariencia de madera realista que nunca se pudre, agrieta ni decolora como la madera real.
Conclusión
El Proceso de fabricación de láminas de revestimiento de puertas de acero repujado es una sofisticada combinación de estampado pesado, corte de precisión, recubrimiento avanzado y estricto control de calidad en la producción de revestimientos para puertas. Al comprender Cómo se fabrican los revestimientos de puertas de acero repujado, los fabricantes pueden optimizar su Línea de producción de revestimientos para puertas de acero para producir puertas de entrada bonitas, seguras y duraderas.
Para las empresas que buscan invertir en un nuevo prensa de estampado hidráulica o actualizar sus diseño de molde para revestimiento de puertaAsociarse con proveedores de maquinaria experimentados es la clave para lograr resultados consistentes. Profundidad del relieve y claridad del patrón a gran volumen.