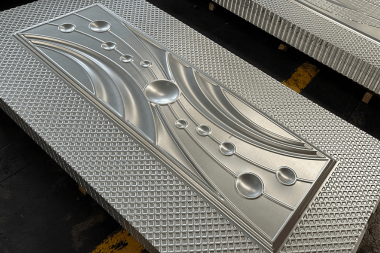
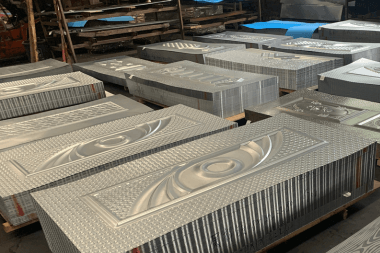
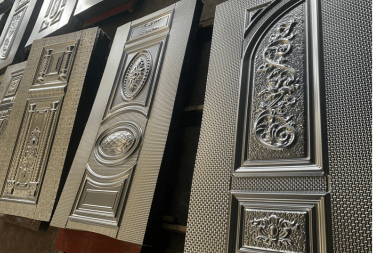
- Доступно более 3000 выкроек.
- 008617749755602
- yoyicassia@hotmail.com
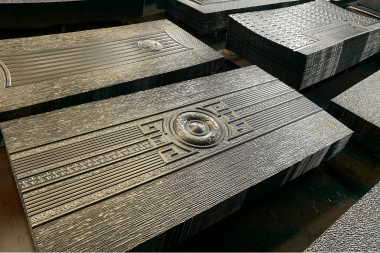
Процесс изготовления стальных листов с тисненым рисунком для дверной обшивки: полное руководство.
Он процесс изготовления стальных тисненых дверных панелей является основой современного производства стальных входных дверей. Она преобразует сырье. дверная обшивка из холоднокатаной стали Изготавливается в рулоны, которые превращаются в красивые, прочные и устойчивые к погодным условиям панели. Независимо от того, что вам нужно... Термотрансферная печать под текстуру древесины для стальных дверей или простая геометрическая текстура, понимая это. процесс тиснения дверной панели помогает производителям оптимизировать качество и сократить количество отходов.
В этом руководстве мы объясняем... Как изготавливаются дверные панели с тиснением из стали.—от размотки до окончательной порошковой покраски — с акцентом на ключевое оборудование и контрольные точки качества.
Что такое тисненый стальной лист для дверей?
Ан Рельефный стальной лист для дверей Это плоская стальная панель, на которую нанесен декоративный узор (под дерево, кожу, вертикальные канавки и т. д.) с помощью... гидравлический пресс для тисненияРельефная или углубленная текстура скрывает мелкие дефекты поверхности, повышает жесткость и обеспечивает привлекательную отделку. Эти листы обычно изготавливаются из дверная обшивка из холоднокатаной стали Покрыто цинком (оцинковано) для предотвращения ржавчины.
Основные используемые материалы
Холоднокатаная сталь (SPCC, SGCC) – Толщина: от 0,4 мм до 1,5 мм
Оцинкованная или покрытая цинковым сплавом сталь – Для защиты от коррозии
Предварительно окрашенная цветная сталь – Дополнительно для непосредственной отделки
Пошаговый производственный процесс
1. Размотка и выравнивание (подготовка сырья)
Он Линия по производству облицовки стальных дверей Начинается все с больших рулонов холоднокатаной или оцинкованной стали (толщина: 0,4–2,0 мм). Разматывающее устройство разматывает рулон, а выравнивающая машина сплющивает полосу, устраняя любые искривления. Это обеспечивает... Рельефный стальной лист для дверей Имеет равномерную толщину до дальнейшей обработки.
2. Раскрой по размеру заготовки
Выровненная полоса разрезается на прямоугольные заготовки с помощью высокоскоростных автоматических ножниц. Допуски по размерам поддерживаются в пределах ±0,5 мм. Точная калибровка заготовок имеет решающее значение для последующей обработки. процесс тиснения дверной панели.
3. Проектирование и изготовление форм для дверных полотен.
Прежде чем можно будет начать тиснение, необходимо выполнить следующее: форма для тиснения (также известный как штамп для обшивки двери) должна быть спроектирована и изготовлена. Форма представляет собой специализированный инструмент, используемый для создания узоров, форм или текстур на поверхностях стальных дверей. Эти формы обычно изготавливаются из стали 45# и имеют узоры, выгравированные или вытравленные на поверхности формы, которые создают выпуклый или углубленный рисунок при надавливании на стальной материал.
Дизайн пресс-форм варьируется от простых геометрических узоров до сложных мотивов, текстур древесины и индивидуальных решений, разработанных с учетом предпочтений заказчика. Размеры сердечника пресс-формы обычно составляют около 1600×520×31 мм для основных дверей и 1600×210×31 мм для дополнительных дверей, а размеры рисунка обычно составляют 1600×520 мм и 1600×210 мм соответственно. На этом этапе проектирования часто используется программное обеспечение CAD для обеспечения точности и визуальной привлекательности.
4. Тиснение – основа процесса тиснения стальной дверной обшивки.
А. Гидравлическое прессование (метод штамповки)
Стальная заготовка помещается между мужским и женским шлицами внутри гидравлический пресс для тиснения (Мощность 2000–8000 тонн). Пресс создает высокое давление, вызывая необратимую деформацию стали для воспроизведения формы. Это и есть суть процесса. Как изготавливаются дверные панели с тиснением из стали..
глубина тиснения Толщина листа обычно составляет от 5 до 30 мм, в зависимости от его толщины и сложности рисунка. Для крупносерийного производства производители используют... станок для тиснения стальной дверной обшивки с автоматическими системами подачи и выталкивания. Альтернативным методом является роликовое тиснение, но гидравлическое прессование обеспечивает превосходную глубину и детализацию.
Б. Метод тиснения валиком
В качестве альтернативы гидравлической штамповке некоторые производители используют роликовые тиснильные машины, которые с помощью вращающихся тиснильных валков вдавливают узоры в стальные листы посредством непрерывного прокатывания. Этот метод более экономичен для крупносерийного производства и поддерживает как односторонние, так и двусторонние конфигурации, но, как правило, ограничен повторяющимися линейными узорами и обеспечивает меньшую глубину и детализацию по сравнению с гидравлическими методами.
5. Раскрой до окончательных размеров двери.
После тиснения, оттискиваемые стальные листы продолжают процесс стрижка—резка листов точно по размерам, необходимым для дверных панелей. Точная резка обеспечивает идеально ровные края, подготавливая лист к последующей гибке и складыванию.
6. Пробивание отверстий для крепежа.
Пресс с ЧПУ (25–35 тонн) создает все необходимые отверстия за один или несколько ходов:
Отверстия для рукоятки и замка
Углубления для петель
Вырезы для глазков и дверных звонков
Боковые замочные прорези
Позиционирование с помощью ЧПУ гарантирует точное совпадение каждого отверстия со стандартными шаблонами для крепежных элементов. Этот этап необходим для безупречной окончательной сборки.
7. Изгибание и формовка дверной обшивки
С помощью листогибочных прессов с ЧПУ плоский рельефный лист сгибается по краям, образуя неглубокую панель (обшивку двери). Это формирует возвратные фланцы, которые впоследствии будут загнуты поверх основного материала и задней панели. Точная гибка предотвращает деформацию и обеспечивает плотное прилегание к дверной раме.
8. Усиление сварных швов
Небольшие внутренние кронштейны, усилители замка и ребра жесткости петель привариваются точечной или MIG-сваркой к внутренней стороне дверной обшивки. Все сварные швы шлифуются, чтобы избежать контакта с материалом сердцевины. Этот этап повышает структурную прочность готовой двери.
9. Предварительная обработка поверхности (фосфатирование)
Перед нанесением покрытия стальная обшивка проходит многоступенчатую химическую обработку:
Обезжиривание – удаляет масла и грязь
Засолка – удаляет ржавчину и окалину.
Фосфатирование – наносит конверсионное покрытие из фосфата цинка или железа.
Этот фосфатный слой значительно улучшает адгезию краски и коррозионную стойкость, что крайне важно для долговечности. дверная обшивка из стали с порошковым покрытием продукция.
10. Нанесение покрытия и термотрансферная печать под дерево.
Для однотонных цветов: Наносится электростатическое порошковое покрытие (полиэфирное или эпоксидно-полиэфирное), которое затем отверждается в печи при температуре около 200 °C (392 °F). В результате получается прочное, устойчивое к сколам покрытие. дверная обшивка из стали с порошковым покрытием.
Для отделки под дерево: А Термотрансферная печать под текстуру древесины для стальных дверей Используется технология. Пленка с рисунком древесины прессуется под воздействием тепла на предварительно нанесенный базовый слой. Это придает стали реалистичный вид дуба, вишни или красного дерева, сохраняя при этом все преимущества стали.
11. Заполнение пустот и ламинирование (для утепленных дверей)
Если дверь предназначена для использования в качестве утепленной входной двери, то полость между передней и задней обшивкой заполняется следующим материалом:
Пенополиуретан – вводится в жидком виде, расширяется, заполняя все пустоты.
сотовая бумага – для легких, неизолированных применений
Передняя и задняя стороны стальная тисненая обшивка двери Затем панели склеиваются между собой с помощью гидравлического пресса для горячего ламинирования. Нагрев и давление создают прочную, не деформирующуюся сэндвич-структуру.
12. Сгибание краев (сшивание)
Края передней и задней панелей механически сгибаются друг на друга с помощью специализированной кромкогибочной машины. Это обеспечивает плотное, бесшовное соединение, предотвращающее проникновение влаги и повышающее структурную жесткость. Правильная кромкогибка — отличительная черта высококачественной продукции. Линия по производству облицовки стальных дверей.
13. Окончательная сборка и установка крепежных элементов
Уплотнитель (EPDM или силиконовый) вставляется в периметральный канал. Замки, ручки, петли и глазки устанавливаются с использованием предварительно просверленных отверстий. Каждая дверь проверяется на плавность хода и надлежащую герметизацию.
Контроль качества при производстве дверных панелей
Строгий контроль качества при производстве дверной обшивки поддерживается на каждом этапе:
| Этап | Контрольно-пропускной пункт |
|---|---|
| Входящая сталь | Толщина, однородность покрытия, дефекты поверхности. |
| После тиснения | Глубина тиснения и четкость рисунка (без разрывов) |
| После удара кулаком | Расположение отверстий, высота заусенцев |
| После сварки | Прочность сварного шва, удаление брызг |
| После предварительной обработки | Размер кристаллов фосфата, степень покрытия |
| После нанесения покрытия | Уровень блеска, твердость, адгезия при штриховке |
| Окончательная сборка | Функция блокировки, выравнивание петель, уплотнение от непогоды. |
Современные линии используют автоматизированные системы машинного зрения для измерения. глубина тиснения и четкость рисунка в режиме реального времени, гарантируя соответствие каждой панели техническим характеристикам.
Оборудование на автоматизированной линии по производству стальных дверей
Размотчик и выравнивающая машина
Станок для лазерной резки с ЧПУ
Гидравлический пресс для тиснения (2000Т – 8000Т) Станок для тиснения стальной дверной обшивки
координатно-пробивной пресс с ЧПУ
листогибочный пресс с ЧПУ
Точечная сварка / Сварка MIG
Многоступенчатый фосфатирующий туннель
Камера электростатического порошкового покрытия и печь для отверждения
Термотрансферная печать под дерево для стальных дверей машина
Впрыскивающая пеногенератор машина
Ламинатор горячего прессования
Машина для фальцовки кромок
Ан автоматизированное производство стальных дверей Производственная линия может выпускать от 200 до 800 дверей за смену с минимальным участием человека.
Часто задаваемые вопросы (FAQ)
1. Какая толщина обшивки двери из холоднокатаной стали является оптимальной?
Наиболее распространены стали толщиной 20 калибров (0,9 мм) и 24 калибра (0,6 мм). Более толстая сталь обеспечивает лучшую безопасность, но увеличивает вес.
2. Можно ли красить тисненый стальной лист для дверей после установки?
Да, но завод дверная обшивка из стали с порошковым покрытием Он гораздо более долговечен. Для покраски в полевых условиях требуется надлежащая очистка и грунтовка с травлением.
3. Как долго сохраняется плесень на дверной обшивке?
С помощью формы из закаленной стали можно изготовить от 100 000 до 500 000 дверных панелей, прежде чем потребуется их обновление.
4. В чем разница между тиснеными и гладкими стальными дверными панелями?
Рельефная кожа имеет декоративную текстуру; гладкая кожа требует отдельной обработки. процесс тиснения дверной панели Придает одновременно и красоту, и строгость.
5. Можно ли добиться отделки стали под дерево?
Да - Термотрансферная печать под текстуру древесины для стальных дверей Создает реалистичный вид древесины, которая никогда не гниет, не трескается и не выцветает, как настоящее дерево.
Заключение
Он процесс изготовления стальных тисненых дверных панелей Это изысканное сочетание высокоточной штамповки, прецизионной резки, современных покрытий и строгих стандартов. контроль качества при производстве дверной обшивки. Путем понимания Как изготавливаются дверные панели с тиснением из стали.производители могут оптимизировать свои Линия по производству облицовки стальных дверей производить красивые, безопасные и долговечные входные двери.
Для компаний, желающих инвестировать в новое гидравлический пресс для тиснения или обновить их дизайн дверной обшивкиПартнерство с опытными поставщиками оборудования является ключом к достижению стабильных результатов. глубина тиснения и четкость рисунка при высокой громкости.